I tillverkningsvärlden är termerna " mekanisk plåtbearbetning " och stämpling används ofta omväxloche, men de representerar distinkta tillvägagångssätt med olika möjligheter, kostnadsstrukturer och applikationer. Att skillnaden mellan plåttillverkning och stämpling är avgöroche för ingenjörer, inköpsspecialister och produktdesigners som måste balansera precision, volym och budget. Även om båda börjar med platta metallplåtar, skiljer sig deras vägar avsevärt i verktyg, komplexitet och de slutliga delarna av producenterna. Den här artikeln ger en djupgående teknisk jämförelse och utforskar de centrala principerna, utrustningen och beslutsfattande faktorer som definierar varje process.
Den grundläggande skillnaden ligger i deras operativa filosofi: stämpling är en höghastighets, formdriven process designad för att producera stora volymer av identiska delar med minimala operatörsingripande, medan tillverkning en flexibel uppsättning subtraktiva och formningstekniker idealiska för låga till medelstora volymer och anpassade geometrier. Den här guiden kommer att dela upp dessa skillnader över flera dimensioner, från verktygskostnader och ledtider till materialöverväganden och sekundära operationer, och utöva dig med kunskapen för att välja den optimala tillverkningsvägen för ditt nästa projekt.
För att skillnaderna är det viktiga att först definiera varje process exakt. Plåtstämpling är en höghastighetstillverkningsprocess som används en press och specialiserade verktyg, känd som en form, för att omvandla platta metallplåtar till specifika former. Formen innehåller den negativa bilden av den önskade delen, och pressen applicerar en enorm kraft för att skära, böja eller forma metallen till den formen i ett enda slag eller en serie slag. Denna process är mycket repeterbar och kan producera tusentals delar per timme, vilket gör den till ryggraden i högvolymproduktion.
Däremot plåttillverkning hänvisar till en bredare kategori av tillverkningstekniker som involverar skärning, bockning och montering av metall för att skapa en färdig produkt. Till skillnad från stansning, som bygger på en enda dedikerad form, använder tillverkningen en mängd olika utrustningar såsom CNC-laserskärare, kantpressar, revolverstansar och svetsstationer. Denna flexibilitet gör det möjligt för tillverkare att arbeta med ett bredare utbud av material och tjocklekar, skapa komplexa 3D-former och införliva komplicerade designförändringar utan att behöva göra om verktyg [citat:4]. Stämpling är huvudsakligen en specifik metod inom tillverkningens större universum, optimerad för hastighet och volym, medan tillverkningen är en mångsidig verktygslåda för skräddarsydda och komplexa delar.
Den mest operativa skillnaden mellan stansning och tillverkning ligger i verktyg som krävs. Stämplingsoperationer är centrerade kring anpassade matriser , som är precisionsbearbetade verktyg utformade specifikt för en enskild del. Dessa matriser innehåller ofta komplexa funktioner som stansar, piloter och strippor för att utföra flera operationer - såsom blankning, piercing och formning - i ett enda tryck. Till exempel kan en progressiv form förvandla en spole av stål till en färdig konsol med hastigheter som överstiger 800 delar per minut. Den här hastigheten kommer dock till en kostnad: stansutvecklingen kan ta 12 till 20 veckor och kosta allt från $10 000 till över $100 000, vilket gör det opraktiskt för små serier eller prototyper.
Tillverkning, å andra sidan, förlitar sig på mångsidig, programmerbar utrustning. De vanligaste är CNC laserskärare and kantpress . Laserskärare använder en kraftfull stråle för att skära intrikata former från plåt med hög precision och utan behov av hårda verktyg [citat:8]. En kantpress använder sedan en stans och stanssats för att böja det platta skurna arket till den slutliga 3D-geometrin. Eftersom dessa maskiner är programmerbara via CAD-filer, är det bara några sekunder att byta från en del till en annan, vilket ger oöverträffad flexibilitet. Till exempel kan en tjänsteleverantör använda en 4000-watts laser för att skära upp till 1-tums stål, följt av en kantpress med 1 000 ton kapacitet för att bilda tunga komponenter [citat:4]. Denna flexibilitet är ett kännetecken för specialtillverkning av plåt , vilket skulle kunna snabbt prototypframställning och designiteration.
Den ekonomiska bärkraften för varje process är starkt beroende av produktionsvolymen och delens livscykel. Stämpling utmärker sig med stordriftsfördelar: den höga initiala verktygsinvesteringen skrivs av på ett enormt antal delar, vilket kostnadsförs i en mycket låg per enhet. För fordonskarosser, höljen för konsumentelektronik och apparater, där årliga volymer kan överstiga 100 000 enheter, förblir stämpling den obestridda mästaren. Processen är också snabb, med cykeltider uppmätta i millisekunder, vilket direkt minskar arbetskostnaderna per del.
Tillverkning, omvänt, erbjuder en lägre barriär för inträde. Utan hårda verktyg som krävs för skärning kan ett projekt börja med minimala investeringar i förväg. Detta gör det ekonomiskt lönsamt för kvantiteter så låga som en eller två enheter för prototyper, ända upp till flera tusen enheter för precisionstillverkning av plåt projekt. Medan kostnaden per enhet är högre än stämpling på grund av långsammare cykeltider och mer manuellt arbete, kompenseras detta ofta för att eliminera formkostnaderna. För framväxande teknologier, såsom den origamibaserade plåtprocessen (OSM), fann en studie att nya tillverkningsmetoder kunde minska energiförbrukningen med upp till 94 % och CO2-utsläppen med 92 % jämfört med traditionell stämpling [citation:7][citation:12]. Detta belyser hur modernt plåttillverkning kan också erbjuda hållbarhetsfördelar.
En viktig tumregel för branschen: För kvantiteter under 5 000 delar är tillverkning nästan alltid mer kostnadseffektiv. För kvantiteter som överstiger 10 00 delar blir stämpling 000 allmänt det ekonomiska valet, särskilt för material med tunn tjocklek.
Ur teknisk synvinkel har varje process inneboende styrkor och begränsningar som påverkar detaljdesign. Stämpling är exceptionellt skicklig för att skapa platta eller måttligt formade delar med hög precision. Till exempel kan finblankning, en specialiserad form av stämpling, uppnå toleranser så att snäva som ±0,0005 tum och producera delar med släta, gradfria kanter, vilket ofta eliminerar behov av sekundär efterbehandling [citat:5]. Stämpling kan också hantera höghållfasta stål och komplexa in-die-operationer som gängning, nitning och svetsning, och kondenserar vad som skulle vara en flerstegsenhet till en enda presslinje.
Tillverkning har dock fördelen när det gäller att skapa djupa, komplexa eller mycket anpassade 3D-geometrier. En CNC kantpress kan skapa böjar med exakta vinklar, och genom att använda specialiserade verktyg kan de bilda kanaler, cylindrar och andra intrikata former. Laserskärare kan hantera ett brett utbud av material, från mjukt aluminium till hårt titan, och kan skära igenom tjocklekar upp till 1 tum eller mer [citat:14]. Tillverkning är också idealisk för delar som kräver integrerade sammansättningar, såsom en kapsling som behöver fästen, gångjärn och gängade insatser svetsade på den. Denna mångsidighet är ett kännetecken för specialtillverkning av metall , där processen kan skräddarsys efter projektets exakta specifikationer.
Att välja mellan tillverkning och stämpling är ett strategiskt beslut som påverkas av flera faktorer. Det mest kritiska är produktionsvolymen, men andra överväganden, såsom materialtyp, detaljkomplexitet och tid till marknad, är lika viktiga. För prototyper, där designändringar är frekventa och volymerna är låga, specialtillverkning av plåt är den klara vinnaren. Dess flexibilitet gör att ingenjörer kan iterera snabbt, testa form, passform och funktion utan att behöva ta på sig kostnaden och tiden för utvecklingen av formen.
För högvolymproduktion av mogna mönster stämplas ofta den mest kostnadseffektiva och konsekventa metoden. Tillämpningar som bilchassidelar, datorhårddiskkomponenter och elektriska kontakter tillverkas nästan uteslutande via stämpling på grund av behovet av extrem konsekvens och låg enhetskostnad. Beslutet är dock inte alltid binärt. Många plåttillverkningstjänster erbjuda hybridlösningar, genom att använda tillverkning av ursprungliga prototyper eller broverktyg med låg volym, och sedan övergå till stämpling när designen är klar och efterfrågan ökar. Detta stegvisa tillvägagångssätt kan minimera risker och optimal kassaflödet.
Den primära skillnaden ligger i verktyget och tillvägagångssättet. Stämpling använder dyra, anpassade stansar för att snabbt skapa stora volymer av delar. Tillverkning använder flexibel, programmerbar utrustning som laserskärare och kantpressar, vilket gör den idealisk för lägre volymer och anpassade delar [citat:2].
Välj tillverkning för prototyper, låga till medelstora produktionsserier (vanligtvis under 10 000 delar) eller när din del har komplex geometri som kräver flera operationer som skärning, bockning och svetsning. Tillverkning är också att föredra när designförändringar förväntas.
Ja, för mycket stora volymer gör den låga kostnaden per enhet för stämpling det generellt sett billigare trots den höga verktygsinvesteringen. Brytpunkten varierar, men för volymer som överstiger 50 000 till 100 000 delar är stämpling det mest ekonomiska alternativet.
Även om stämpling kan hantera tjockare material, är det mest ekonomiskt och effektivt för tunna ark, allmänt upp till 1/4 tum. För tjockare plåtar eller material med tjockare tjocklek är tillverkningsmetoder som laserskärning och kantpressning mer lämpliga [citat:10].
Båda processerna kan uppnå hög precision. Finblanking (en stämplingsmetod) kan uppnå toleranser på ±0,0005 tum [citat:5]. Precisionstill med CNC-utrustning kan allmän hålla ±0,005 tum, med vissa avancerade processorer som uppnår snävare toleranser.
Modellvariationen möter utvecklingsbehoven i olika regioner i världen.
Icke-standard kolstål spraybelagt specialskåp
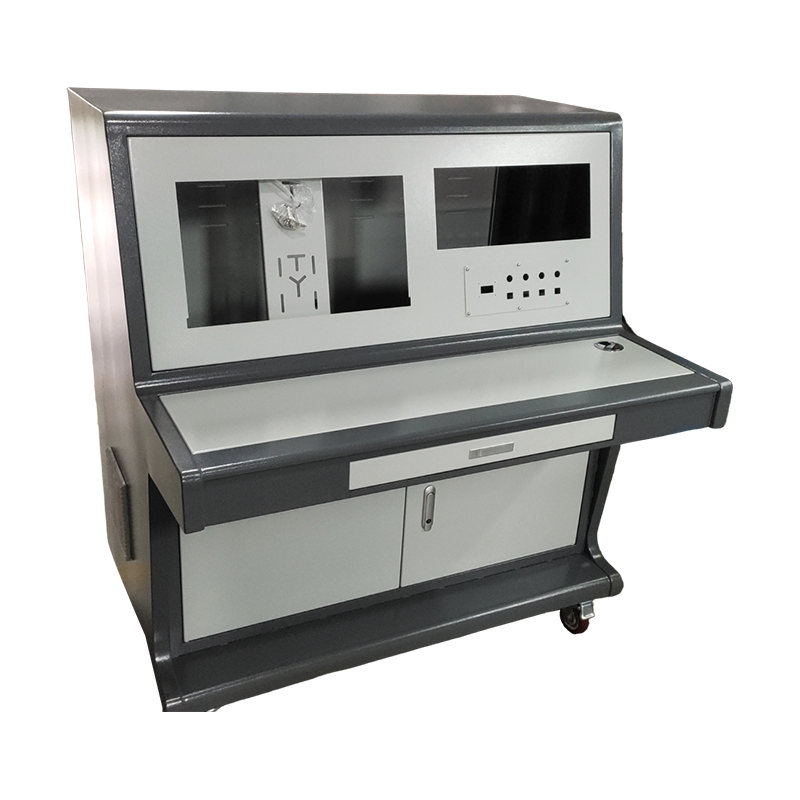
Icke-standard anpassad mobil kontrollpanel
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:No. 2 Qida Road, No. 1 Shunqi Road, Yuqi Street, Huishan District, Wuxi City, Jiangsu Province, Kina